Сварочное производство
Литейное произвоство
Сваркой называется технологический процесс получения неразъемного соединения. Для получения сварного соединения соединяемые поверхности сближают на расстояния, в пределах которых действуют силы межатомного сцепления. По методу объединения заготовок различают сварку плавлением и сварку давлением.
Расплавленный металл получают путем плавления кромок заготовок и электродного (или присадочного) металла электрической дугой (рисунок 1). После заполнения зазора между заготовками металл затвердевает, образуя прочный сварочный шов.
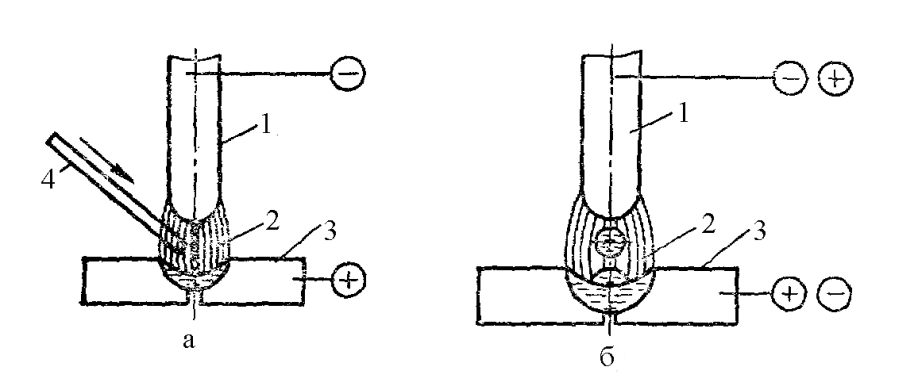
Рисунок 1 - Схемы сварки неплавящимся (а) и плавящимся (б) электродами: 1 – электрод; 2 - электрическая дуга; 3 – свариваемое изделие; 4 – присадочный металл
Ручную электродуговую сварку применяют для соединения металлов толщиной от 1 до 60 мм при выполнении коротких швов в различных пространственных положениях (рис. 2) и в труднодоступных местах.
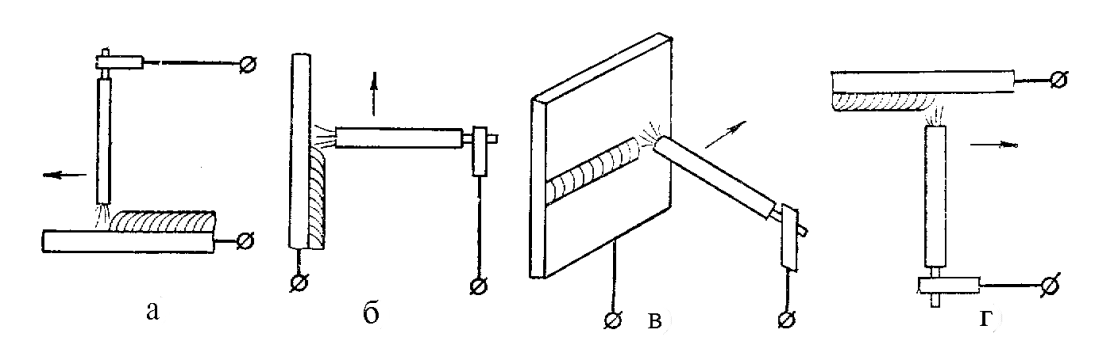
Рисунок 2 - Возможные пространственные положения шва
при ручной электродуговой сварке: а – нижнее; б – вертикальное; в – горизонтальное; г – потолочное
1.1. Сварочная дуга и источники сварочного тока
Сварочная дуга – мощный стабильный разряд электричества в ионизированной атмосфере газов и паров металла. Ионизация дугового промежутка происходит во время зажигания дуги и непрерывно поддерживается в процессе ее горения. Процесс зажигания дуги включает три этапа: короткое замыкание электрода на заготовку, отвод на расстояние 3 – 6 мм и возникновение устойчивого дугового разряда. Короткое замыкание (рисунок 3, а) выполняется для разогрева торца электрода 1 и заготовки 2 в зоне контакта с электродом. После отвода электрода (рисунок 3, б) с его разогретого торца (катода) под действием электрического поля начинается эмиссия электронов 3. Столкновение быстродвижущихся по направлению к аноду электронов с молекулами газов и паров металла приводит к их ионизации 4. В результате дуговой промежуток становится электропроводным и через него начинается разряд электричества. Процесс зажигания дуги заканчивается возникновением устойчивого дугового разряда 6 (рисунок 3, в).

Рисунок 3 - Схема процесса зажигания дуги
Для питания сварочной дуги применяют источники переменного (сварочные трансформаторы) и постоянного тока (сварочные генераторы и выпрямители). Сварочные трансформаторы применяют чаще, так как они проще в эксплуатации и долговечнее.
При использовании постоянного тока различают сварку на прямой и обратной полярностях. В первом случае электрод подключается к отрицательному полюсу и служит катодом, во втором – к положительному и служит анодом.
Рассмотрим устройство сварочного трансформатора с повышенным магнитным рассеянием (тип ТДМ). В трансформаторах данного типа (рисунок 4) на стальном сердечнике 3 установлены две пары обмоток: неподвижная первичная 1 и подвижная вторичная 2. Обе первичные обмотки, также как и вторичные электрически связаны между собой параллельно. Первичная обмотка подключается к сети с напряжением 220/380В, а вторичная к электрододержателю 5 и сварочному столу 6. Вращением винта 4 вторичная обмотка может быть приближена к неподвижной первичной обмотке или удалена от нее. Величину сварочного тока IСВ плавно регулируют, изменяя расстояние между первичной и вторичной обмотками.
1.2. Оборудование сварочного поста
Сварка небольших по размеру деталей выполняется на сварочном посте. Сварочный пост для ручной электродуговой сварки оборудуется сварочным трансформатором, рубильником (контактором), сварочным столом и приточно-вытяжной вентиляцией. Электрическая схема подключения сварочного поста (рисунок 5), содержит сеть переменного тока 1 напряжением 220-380 В, который подается через контактор 2 к сварочному трансформатору 3. От сварочного трансформатора по гибким проводникам 4, 5 ток подводится к электрододержателю и сварочному столу (изделию).
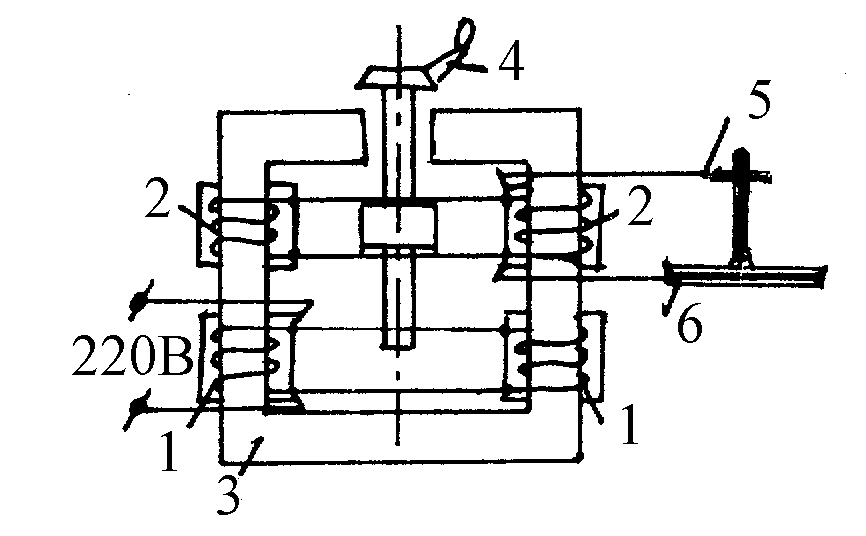
Рисунок 4 - Устройство сварочного трансформатора
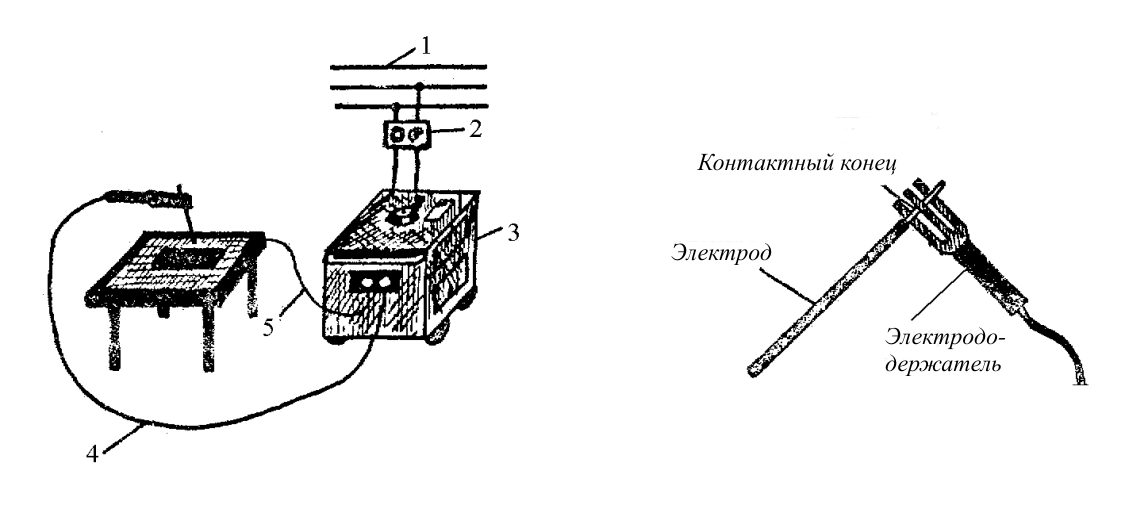
Рисунок 5 - Сварочный пост
Электрододержатель служит для установки и зажима металлического электрода и подведения к нему сварочного тока. Электрод представляет собой металлический стержень с нанесенным на него специальным покрытием. Один конец электрода оголен – контактный конец. Диаметр электрода определяется диаметром электродного стержня. Электрод устанавливается в электрододержатель контактным концом.
1.3. Сварочные электроды
Ручную дуговую сварку выполняют сварочными электродами, которые вручную подают в дугу и перемещают вдоль заготовки. В процессе сварки металлическим покрытым электродом (рисунок 6) дуга горит между стержнем электрода и основным металлом. Стержень электрода плавится, и расплавленный металл каплями стекает в металлическую сварочную ванну.
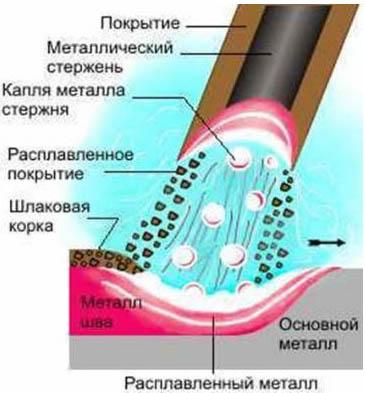
Рисунок 6 - Схема процесса сварки
Вместе со стержнем плавится покрытие электрода, образуя газовую защитную атмосферу вокруг дуги и жидкую шлаковую ванну на поверхности расплавленного металла. Металлическая и шлаковая ванны вместе образуют сварочную ванну. По мере движения дуги сварочная ванна затвердевает и формируется сварной шов. Жидкий шлак после остывания образует твердую шлаковую корку.
Покрытия электродов предназначены для обеспечения стабильного горения дуги, защиты расплавленного металла от воздействия воздуха и получения металла шва заданного состава и свойств. В состав покрытия электродов входят стабилизирующие, газообразующие, шлакообразующие, раскисляющие, легирующие и связующие составляющие. Электродные покрытия могут быть: кислыми А(SiO2, MnO); основными Б (CaO, CaF2, MgCO3); целлюлозными Ц (целлюлоза и др.); рутиловыми Р (TiO2, CaCO3). Электроды с кислыми и рутиловыми покрытиями применяют для сварки стали обычной и повышенной прочности, с основными – для повышенной и высокой прочности.
2. Сварной шов и зоны термического влияния
Контроль сварного соединения осуществляют внешним осмотром, выявляя наружные дефекты и размеры шва. Наружные, наиболее часто встречающиеся дефекты, показаны на рисуннке 7.
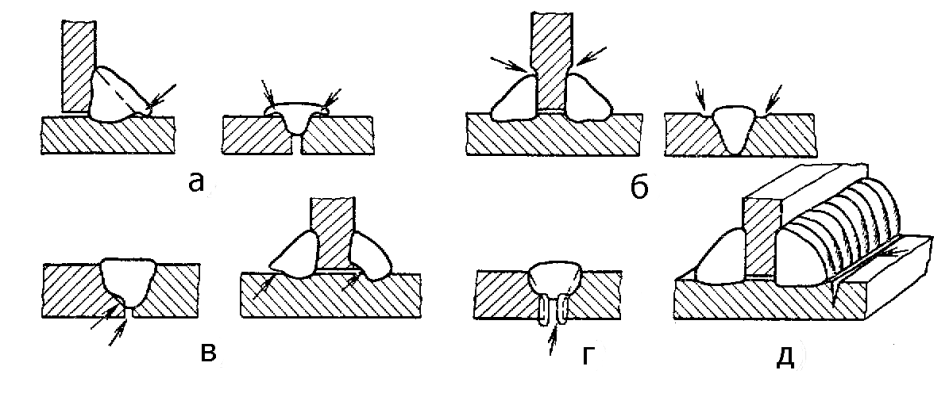
Рисунок 7- Наружные дефекты сварного шва: а – наплывы; б – подрезы; в – непровары; г – прожог; д – трещины в основном металле
Микроструктура металла при охлаждении после сварки испытывает такие же фазовые превращения, как и при термической обработке. Если содержание углерода менее 0,22%, то практически в стали происходят превращения, соответствующие равновесному состоянию стали, и структура ненапряженная, при условии соблюдения режима сварки.
При исследовании микроструктуры малоуглеродистой стали в зоне термического влияния можно выделить следующие участки (рисунок 8):
– участок I примыкает непосредственно к металлу шва, основной металл на этом участке в процессе сварки частично расплавляется и представляет собой смесь твердой и жидкой фаз.
– участок II, где сталь сильно перегревается, вследствие чего ее зерна укрупняются. Этот участок обладает хрупкостью и является слабым метом сварного соединения.
– участок III, где наблюдается нормализация стали, сопровождающаяся получением мелкозернистой структуры. Сталь на этом участке имеет повышенные механические свойства.
– участок IV, где происходит неполная перекристаллизация стали. На этом участке, наряду с круглыми зернами феррита, образуются мелкие зерна феррита и перлита.
На V участке структурных изменений в стали не происходит, если перед сваркой она не подверглась пластической деформации. Если сталь перед сваркой подверглась обработке давлением, то на этом участке наблюдается рекристаллизация (восстановление прежней формы и размеров зерен, разрушенных при пластической деформации).
На VI участке сталь не претерпевает видимых структурных изменений, однако, на этом участке наблюдается резкое падение ударной вязкости, называемое синеломкостью.

Зоны: I – неполного расплавления; II – перегрева; III – нормализации; IV – неполной перекристаллизации; V – рекристаллизации; VI – синеломкости.
Рисунок 8 - Строение сварочного шва (а) и структурные превращения малоуглеродистой стали в зоне термического влияния (б)
Структурные изменения в зоне термического влияния шва незначительно отражаются на механических свойствах малоуглеродистой стали при сварке ее любыми способами. Однако при сварке некоторых конструкционных сталей в этой зоне образуются закалочные структуры, которые резко снижают пластические свойства сварных соединений и часто являются причиной образования трещин.
Информация о строении и свойствах отдельных участков сварного соединения позволяет более правильно оценить его качество и выбрать соответствующую термическую обработку для него в целом или отдельно для сварного шва.